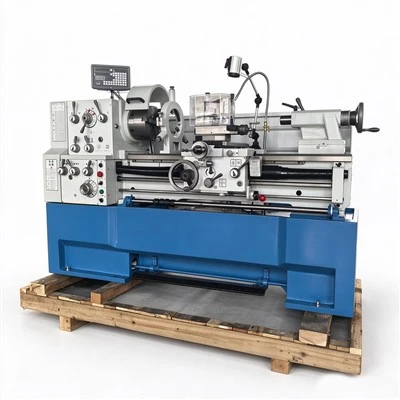
Som oumbärlig utrustning i modern tillverkning spelar horisontella bearbetningscentra en central roll i bearbetningssektorn tack vare sina unika strukturella och funktionella egenskaper. Även om de är utformade för att förbättra bearbetningseffektiviteten, precisionen och flexibiliteten, har de också vissa inneboende nackdelar. Följande är en detaljerad diskussion om fördelarna och nackdelarna med horisontella bearbetningscentra.
Fördelar med horisontella bearbetningscentra
1. Hög bearbetningseffektivitet
Horisontella bearbetningscentra har en horisontell design som säkerställer arbetsstyckets stabilitet under bearbetning; arbetsstycket är mindre benäget att förskjutas på grund av gravitation, vilket förbättrar bearbetningsprecisionen och effektiviteten. Denna design möjliggör mycket effektiva skäroperationer - särskilt vid hantering av komplexa krökta ytor och djuphålsbearbetning - vilket avsevärt minskar bearbetningstiden. Dessutom är dessa centra vanligtvis utrustade med automatiska verktygsväxlare som underlättar snabba verktygsbyten, vilket ytterligare minimerar icke-produktiv tid och ökar den totala effektiviteten.
2. Möjlighet att bearbeta flera ytor
Horisontella bearbetningscentra har robusta flersidiga bearbetningsmöjligheter, vilket gör att flera sidor av ett arbetsstycke kan bearbetas i en enda uppsättning utan behov av upprepad fastspänning. Denna funktion förbättrar inte bara precisionen utan ger också betydande besparingar i tid och arbetskostnader. De är utan tvekan det idealiska valet för komplexa komponenter som kräver flera bearbetningssteg.
3. Lämplighet för stora arbetsstycken
Horisontella bearbetningscentra utmärker sig vid hantering av stora eller tunga arbetsstycken. Deras design stöder tyngre belastningar och erbjuder överlägsen stabilitet, vilket säkerställer smidig maskindrift samtidigt som hög bearbetningsprecision bibehålls. Följaktligen används de i stor utsträckning inom industrier som flyg- och biltillverkning, där bearbetning av stora komponenter är vanligt.
4. Kompakt struktur och effektivt utrymmesutnyttjande
Även om maskinerna själva är stora i storlek, är deras design generellt kompakt; manövergränssnittet är vänt mot operatören, vilket underlättar lastning/avlastning av arbetsstycket och processövervakning. Denna design förbättrar arbetsflödeseffektiviteten och optimerar utnyttjandet av verkstadsutrymmet, vilket leder till en mer rationell layout på verkstadsgolvet.
5. Överlägsen flisborttagningsförmåga
Jämfört med vertikala bearbetningscentra erbjuder horisontella bearbetningscentra överlägsna spånavlägsningsmöjligheter. Detta är särskilt fördelaktigt vid bearbetning av komplexa strukturer såsom formhåligheter; horisontella bearbetningscentra kan mer effektivt evakuera spån och kylvätska, vilket förhindrar att spånansamling skadar arbetsbordet eller skärverktygen, vilket förbättrar bearbetningskvaliteten och förlänger verktygets livslängd.
6. Högt vibrationsmotstånd
Även om horisontella bearbetningscentra har komplexa strukturer, ger denna design dem exceptionellt vibrationsmotstånd. Oavsett om de utsätts för statiska eller dynamiska belastningar, bibehåller de stabila bearbetningsförhållanden, vilket minimerar påverkan av vibrationer och deformation på bearbetningsnoggrannheten. Denna egenskap ger dem en betydande fördel vid bearbetning av högprecisionsdelar.
Nackdelar med horisontella bearbetningscentra
1. Hög initial investering
Inköpskostnaden för ett horisontellt bearbetningscenter är högt, vilket kan lägga en ekonomisk börda på små och medelstora företag med begränsade budgetar. Denna betydande investering innebär en längre återbetalningstid, vilket kräver att företag noggrant väger beslutet att köpa sådan utrustning.
2. Stort fotavtryck
Medan horisontella bearbetningscentra kan spara utrymme under faktisk drift, är maskinerna själva skrymmande och upptar en relativt stor golvyta. I verkstäder med begränsat utrymme kan installation av en sådan påverka utformningen av annan utrustning och den övergripande verkstadsverksamheten.
3. Komplext underhåll och drift
De mekaniska strukturerna och styrsystemen för horisontella bearbetningscentra är komplicerade och kräver specialiserad teknisk personal för drift och underhåll. Denna komplexitet kan leda till högre underhållskostnader och försvåra felsökning. Dessutom kräver driften av dessa maskiner en hög nivå av teknisk expertis; Operatörer måste ha nödvändig kompetens och erfarenhet för att säkerställa korrekt utrustningsfunktion och bearbetningskvalitet.
4. Olägenheter vid uppställning och observation
På grund av deras komplexa struktur kan ingenjörer möta utmaningar när de ställer in bearbetningsparametrar, observerar verktygsbanor eller mäter arbetsstyckets dimensioner. Dessa olägenheter kan införa fel och osäkerheter i bearbetningsprocessen, vilket potentiellt äventyrar noggrannheten och effektiviteten.
5. Begränsad kapacitet för mycket stora arbetsstycken
Även om horisontella bearbetningscentra är lämpliga för stora arbetsstycken, begränsar det begränsade avståndet mellan spindelhuvudet och arbetsbordet deras kapacitet att hantera exceptionellt stora komponenter. För exceptionellt stora arbetsstycken kan alternativa bearbetningsmetoder eller utrustning krävas.
6. Hög energiförbrukning
Horisontella bearbetningscentra förbrukar betydande energi under drift, vilket kan leda till högre driftskostnader. För företag som är engagerade i långsiktig, storskalig produktion kräver energiförbrukningen särskild uppmärksamhet och ledning för att kontrollera produktionskostnaderna och öka den ekonomiska effektiviteten.
Sammanfattningsvis har horisontella bearbetningscentra en betydande position inom tillverkningsindustrin på grund av deras höga effektivitet, flersidiga bearbetningsförmåga och lämplighet för stora arbetsstycken. När företagen bestämmer sig för om de ska använda horisontella bearbetningscentra måste företagen grundligt utvärdera fördelarna och nackdelarna tillsammans med deras specifika produktionskrav och ekonomiska möjligheter för att fatta det mest lämpliga beslutet.